


Как широкоформатните ламинатори осигуряват плоскост на ламинирането и качество на залепване?
Sep 23, 2026
Остави съобщение
Широко{0}}форматните ламинатори се използват широко в производството на реклами, печат, опаковане, табели, графична продукция и други индустрии. Те се използват главно за свързване на защитни, декоративни или функционални мембрани към субстрати като хартия, полипропилен, PVC и големи печатни медии. За широко{3}}форматни материали, колкото по-голяма е ламинарната площ, толкова по-високи са изискванията за работна стабилност, напрежение на материала, налягане на ламиниране и контрол на температурата. Неправилните настройки на параметрите могат лесно да доведат до въздушни мехурчета, бръчки, извиване на ръбовете и лоша адхезия.
Следователно, за да се получи гладък, сигурен завършек на ламиниране, няколко фактора като подготовка на материала, контрол на напрежението, регулиране на налягането, регулиране на температурата, скорост на ламиниране и прецизност на оборудването трябва да бъдат цялостно контролирани.
1. Поддържайте повърхността на субстрата гладка и чиста;
Преди ламиниране трябва да се провери състоянието на повърхността на ламиниращия материал. Ако има прах, масло, влага или забележима гънка по повърхността на субстрата, по време на този процес могат да възникнат въздушни мехурчета или локални дефекти на свързване.
Хартията, рекламните графики и печатните материали трябва да бъдат предварително обработени, за да се осигури гладкост, а повърхностите трябва да останат сухи и чисти. Това ролкови материали също е от съществено значение за проверка за къдрене, къдрене и неравномерна дебелина.
Доброто състояние на основата е използването на широко{0}}форматен ламинатор за постигане на гладкост.
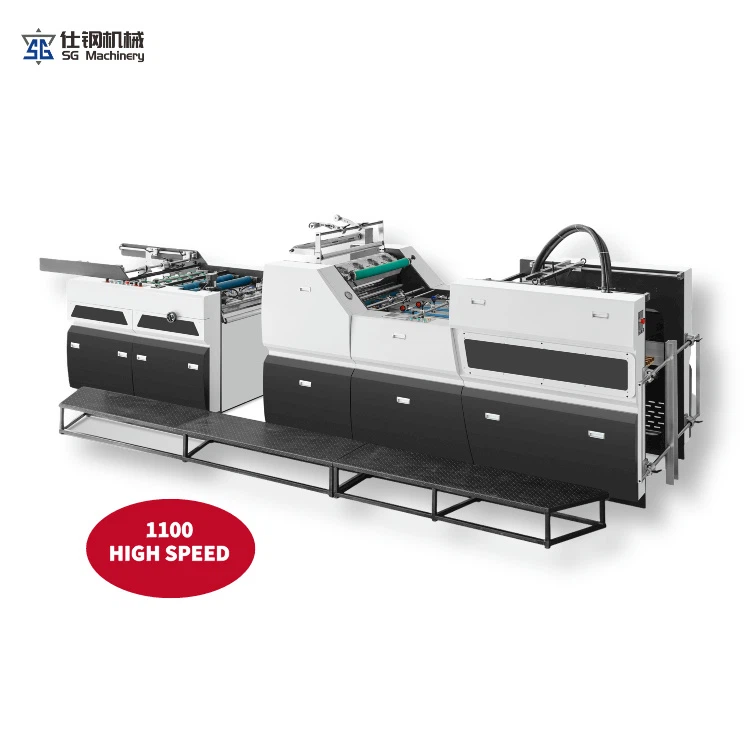
2.Правилен контрол на напрежението на материала
В процеса на широко{0}}форматно ламиниране материалът обикновено се подава непрекъснато. Ако напрежението е твърде високо, материалът ще се разтегне, деформира или свие, когато навлезе в зоната на ламиниране; ако напрежението е твърде ниско, материалът ще се отпусне, ще се разнесе или ще се набръчка.
Следователно напрежението на ламинатора трябва да се регулира според дебелината, ширината и свойствата на материала на субстрата, за да се гарантира, че материалът остава стабилен, докато навлиза в зоната на ламиниране.
Контролът на напрежението е особено важен за широките ролки; тъй като ширината на материала се увеличава, леките промени в опъна се увеличават, което в крайна сметка засяга плоскостта на цялата плоча.
3. Осигурете еднакъв натиск на ролката за ламиниране.
Валякът за ламиниране е отговорен за притискането на филма и субстрата заедно, а равномерността на натиска пряко влияе върху качеството на връзката. Ако натискът от двете страни на ламинирания барабан не е еднакъв, материалът може да изглежда диагонално набръчкан или въздушни мехурчета по време на употреба, като едната страна на материала е добре залепена, а другата е слабо залепена.
Следователно машината за ширина трябва да поддържа добър паралелизъм на ролките и според дебелината на материала и изискванията за регулиране на налягането на плочата. Натискът не трябва да е по-голям от добър, натискът трябва да е достатъчно висок, за да се осигури правилна адхезия, като същевременно се избягват вдлъбнатини на материала или проблеми с деформацията.
4. Правилен контрол на температурата на ламиниране.
При процесите на термично ламиниране температурата пряко влияе върху течливостта и качеството на свързване на адхезивния слой.
Ако температурата е твърде ниска, адхезивният слой може да не се активира напълно, което води до слаба връзка между филма и субстрата. Обратно, ако температурата е твърде висока, филмът ще се деформира или свие, или дори ще повреди субстрата.
Следователно операторът трябва да настрои подходящата работна температура според конкретния филмов материал, субстрат и тип лепило.
Освен това нагревателната зона на широколентова композитна машина трябва да бъде равномерно разпределена. Разликите в температурата на различни ширини могат да доведат до непоследователно качество на залепване в различни региони.
5. Контролирайте скоростта на ламиниране
Скоростта на ламиниране също влияе върху крайния резултат.
Ако оборудването работи твърде бързо, времето за престой на материала в зоната на ламината може да бъде намалено, което може да доведе до недостатъчно нагряване или налягане. Ако скоростта е твърде ниска и материалът е изложен на високи температури за дълги периоди от време, производствената ефективност може да бъде засегната.
В практическото производство корекциите трябва да се правят въз основа на комбинация от параметри - като тънкослойни материали, субстрат, температура и налягане - вместо просто да се преследват по-високи скорости на ламиниране.
Стабилната работна скорост спомага за минимизиране на колебанията на материала и гарантира процеса на ламиниране.
6. Минимизирайте несъответствието и напречните бръчки
Широкоформатните материали са склонни към разместване по време на непрекъснат транспорт. Ако материалът се отклони от правилния път, позицията на ламиниране може да се измести, което може да доведе до диагонални бръчки.
Следователно, широкоформатните машини за ламиниране обикновено изискват надеждни направляващи и механизми за-водене на мрежата, за да поддържат правилния път между субстрата и фолиото.
В допълнение, прецизността на монтаж на развиване, водеща ролка и ламинираща ролка също ще повлияе на движението на материала. Поддържането на добър паралелизъм между машинните ролки спомага за намаляване на страничното движение на материалите по време на транспортиране. Изберете съвместими фолиа и субстрати за ламиниране
Не всички ламинати са съвместими с едни и същи параметри на ламиниране.
Различните видове защитни фолиа, като PET, PVC и PP, се различават по дебелина, гъвкавост, повърхностни свойства и адхезия. По същия начин повърхностните свойства на различни хартиени материали, рекламни материали и пластмасови субстрати варират.
Ето защо, когато избирате широкоформатна машина за ламиниране, е важно да се уверите, че оборудването отговаря на конкретните използвани филми и субстрати и че температурата, налягането, скоростта и напрежението са регулирани според характеристиките на материала.
Тестването на проби преди пълното производство помага за ранно идентифициране на проблеми със съвместимостта на материала.
8. Поддържайте ролките за ламиниране и оборудването чисти
Ако лепила, прах или други примеси полепнат по повърхността на ламиниращите ролки, това пряко влияе върху качеството на свързване между субстрата и фолиото.
Например, частици по повърхността на барабана могат да причинят локални неравности в готовия продукт, а остатъците от лепило могат да доведат до повърхностни неравности.
В резултат на това широко{0}}форматните машини за ламиниране изискват редовно почистване на ролките за ламиниране, притискащите направляващи релси и транспортните компоненти в съответствие с указанията за работа, както и проверка за износване или повреда по повърхността на притискащите устройства.
9. Оптимални параметри, определени чрез тестване на проби
Няма общ набор от параметри за ламиниране, приложим за всички материали и продукти.
Действителните субстрати и филми трябва да бъдат тествани преди-да започне пълномащабното производство. Като гледат плоскостта, адхезията и чистотата на ламинирания продукт-и проверяват за дефекти като въздушни мехурчета или гънки-операторите могат да-настроят фино температурата, налягането, напрежението и скоростта.
Определете стабилни параметри на процеса преди масовото производство, за да минимизирате материалните отпадъци и да подобрите цялостната производствена ефективност.
Заключение:
Постигането на отлична плоскост и качество на свързване при широко{0}}форматно ламиниране не зависи от един компонент, а от синергията между прецизността на оборудването, материалните условия и параметрите на процеса. Крайното качество на ламинатите е важно за чистотата и изравняването на основите, стабилността на напрежението, равномерността на натиска на ролката, точността на контрола на температурата и правилните работни скорости.
В допълнение към машината за сгъване на широки{0}}форматни машини за ламиниране с максимална ширина и скорост, фокусът трябва да бъде върху контрола на напрежението, регулирането на налягането, регулирането на температурата, възможностите за насочване на лентата и цялостната стабилност на оборудването. За професионални тънкослойни или субстратни материали се препоръчва да използвате действителни материали за тестване на проби преди закупуване, за да изберете широко{2}}форматен ламинатор, който е най-подходящ за вашите специфични производствени изисквания.