


Как машини за ламиниране с широка{0}}широчина могат да избегнат проблеми като мехурчета, бръчки и отлепване на филм?
Aug 20, 2026
Остави съобщение
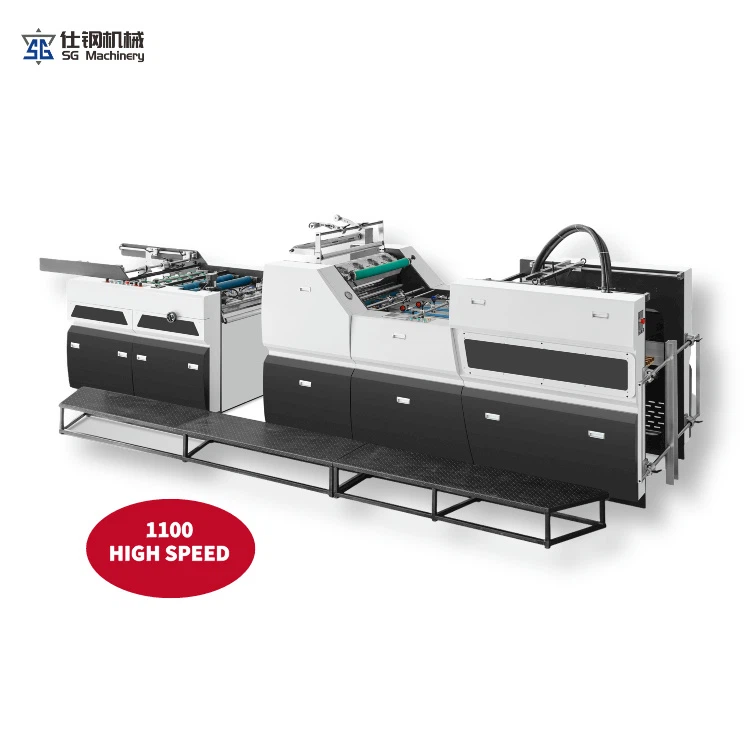
Пяната, бръчките и разслояването на филма са често срещани проблеми с качеството на широко{0}}машините за ламиниране в непрекъснато производство. Тези дефекти не само влияят на външния вид на ламинирания продукт, но също така намаляват адхезията и последващата обработка на материала. Особено при широколентови, високо-скоростни производствени условия, напрежението на филма, температурата, налягането и условията на свързване ще повлияят на ефекта на ламиниране. Следователно предприятията трябва да контролират множество фактори, включително настройка на оборудването, обработка на материали, производствен процес и т.н.
1.Правилен контрол на напрежението на мембраната
По време на употреба ширината на фолиото лесно се влияе от промяната на напрежението. Прекомерното разтягане може да доведе до разтягане, деформация и дори странично свиване, а недостатъчното напрежение може да доведе до отпускане и бръчки. Следователно е необходимо да се определи подходящото напрежение преди производството според материала, дебелината и ширината на фолиото.
За различни материали трябва да се приемат съответни параметри на напрежение и напрежението трябва да бъде стабилно в процеса на развиване, транспортиране и развиване. Системата за автоматичен контрол на напрежението може да се регулира според работното състояние, намалявайки гънките и разместването на материала, причинено от колебания в напрежението.
2. Уверете се, че повърхностите на субстрата и филма са чисти
Примеси като прах, масло и влага могат да повлияят на контакта между лепилото и повърхността на материала. Ако на повърхността на субстрата има частици, лесно е да се образува локална кухина след ламиниране, което води до въздушни мехурчета или лоша адхезия.
Следователно, преди производството, състоянието на повърхността на филма и субстрата трябва да се провери, за да се гарантира, че материалът е чист и сух. За фолиа, които изискват обработка с коронно корониране или други повърхностни обработки, също е необходимо да се провери дали повърхностната обработка отговаря на изискванията за адхезия на лепилото.
3. Оптимизиране на температурата и налягането на ламиниране
Температурата и налягането са ключовите параметри на процеса, които влияят върху качеството на ламиниране. Ако температурата е твърде ниска, лепилото може да не намокри достатъчно повърхността на материала, което води до неадекватна локална адхезия; ако температурата е твърде висока, това може да причини деформация на филма, свиване или дори да повлияе на свойствата на материала.
В същото време ролките за ламиниране трябва да бъдат еднакви. Недостатъчното налягане може да доведе до образуване на въздух между филма и субстрата; твърде големият натиск може да причини деформация на материала или прекомерно екструдиране на лепилото.
Следователно, по време на ламиниране температурата и налягането трябва постепенно да се регулират според вида на филма, субстрата и характеристиките на свързване, за да се осигури равномерен контакт на материала.
4. Контрол на скоростта на ламиниране
Прекомерната скорост на ламиниране ще доведе до намокряне на лепилото и недостатъчно време за пресоване, увеличавайки вероятността от проблеми с мехурчета и деколонизация. Особено при производството на широколентови-материали, увеличаването на скоростта изисква по-висок контрол на напрежението, контрол на температурата и прецизност на компресията.
Ако се наблюдават мехурчета или слаба адхезия по време на високоскоростно производство, скоростта на производство може да бъде намалена по подходящ начин, като същевременно се наблюдава дали температурата, налягането и адхезията трябва да се регулират едновременно. В действителното производство стабилните общи параметри на процеса често са по-важни от преследването на максимална работна скорост.
5. Намалете бръчките с автоматизирана система за коригиране
Широките материали са склонни да се изместват настрани по време на транспортиране на дълги разстояния. Ако това изместване не се коригира своевременно, филмът и субстратът може да не успеят да поддържат точно подравняване, когато навлизат в областта на отпечатъка, което води до бръчки, неравни ръбове и т.н.
уеб корекцията може да открие позицията на материала в реално време и да регулира позицията на навиване или предаване чрез задвижващия механизъм, за да осигури стабилна работа на филма. За широко, бързо и непрекъснато произвеждано оборудване, стабилната система за корекция на ролката може значително да подобри качеството на обработката на материала.
6. Предотвратяването на наслояване изисква внимание към якостта на адхезия
Обеззаразяването обикновено е свързано със състоянието на повърхността на материала, избора на лепила, количеството лепила, налягането на ламиниране и условията на втвърдяване. Ако няма достатъчна съвместимост между лепилото и филма или субстрата, може да възникне наслояване при последваща употреба, дори ако повърхността изглежда добре наслоена.
Следователно, преди оборудването да бъде пуснато в производство, подходящото лепило трябва да бъде избрано според действителния материал и трябва да се определят условията за повърхностна обработка на филма. В същото време е необходимо да се контролира количеството лепила и условията под налягане, за да се избегне намаляване на якостта на лепило поради липса на лепила.
7. Периодично проверявайте ключовите компоненти на машината за мембранно облицоване
Състоянието на самото устройство също може да повлияе на качеството на облицовката. Повреда на повърхността на ролката, отклонение на успоредността на ролката, аномалия в системите за контрол на напрежението или нестабилна реакция на кормилното устройство може да доведе до локално образуване на мехури, набръчкване и наслояване.
Следователно трябва да се създаде система за редовна поддръжка за проверка на ролката, водача, системата за опъване, системата за водач на ролката, нагревателната система и устройството за ролка/намотка. Поддържането на чистота на барабана и точността на работа на оборудването ще помогне за намаляване на колебанията в качеството в дългосрочното-производство.
както и да е
За да се избегнат пяна, бръчки и разслояване на филма, не е достатъчно широко{0}}машините за ламиниране да разчитат на един параметър на устройството. Необходим е всеобхватен подход, който включва избор на материал, напрежение, температура, налягане, скорост, съвместимост на адхезията и прецизност на оборудването. В производствения процес първо трябва да се определи съвместимостта между филма и субстрата, след което процесът на ламиниране трябва да се оптимизира стъпка по стъпка.
В допълнение към фокусирането върху максималната ширина на сгъване и скоростта на производство, компаниите, които купуват широколентови сгъваеми машини, трябва да се съсредоточат и върху система за контрол на напрежението, системи за автоматично насочване на ръба, структури за компресия, точност на контрол на температурата, стабилност на навиване/размотаване и др. Оборудването със стабилни интегрирани възможности за контрол е от съществено значение за по-добро адаптиране към непрекъснато производство на широко-лентови материали и за минимизиране на проблемите с качеството като мехурчета, бръчки и разслояване на филма.